



Правилан метод, правилан конектор
Како заштитити компоненте – правилан метод, правилан конектор
Електронска индустрија пролази кроз трансформацију: било да је реч о аутомобилском сектору, соларној и ветровој енергији или индустријској аутоматизацији, електрификација се спроводи у свим областима. Међутим, уз стални пораст повезаности, број електронских кварова у последњих неколико година такође је порастао – чак за 29% према Центру за аутомобилска истраживања. У зависности од очекиваних утицаја окружења, заштита електронских компоненти је стога неопходна. Ово обезбеђује поуздану заштиту електроники – али да би се то постигло, корисници такође захтевају решење за повезивање компатибилно са масивним смешама.
Растућа потражња за методама заштите компоненти
Различити начини штите електронске компоненте од удара, вибрација, влаге, прљавштине, високих температура, продужених температурних флуктуација и настале штете. Заштита компоненти може стога значајно допринети продужењу века трајања, функционалне безбедности и поузданости крајњих производа.
Из тог разлога, методе заштите компоненти су већ у редовној примени у многим областима: е-мобилност, индустријска аутоматизација, железничке примене, медицинска технологија, технологија ветро- и соларне енергије, комуникациона електроника, пољопривреда и кућни апарати – електроника се данас користи готово свуда. Растући изазов у овом контексту је све већи тренд минијатуризације. Електроника постаје све мања и захтева различите заштитне мере како би се повећале дистанце пузања и елиминисале слободне удаљености.
У зависности од оптерећења и радних услова компоненти, стога се бира између различитих метода: уливљавање, конформно премазивање и обликовање термореактивним лепком су најпопуларније међу њима.
Имате ли неких конкретних питања?
Са задовољством ћемо вам помоћи са свим питањима која имате. Слободно нас контактирајте!
Идите на контакт формулар »
Идите на контакт формулар »
Метод заштите компоненте: заливање

Једнокомпонентне и двокомпонентне лемила се веома често користе. Код двокомпонентних лемилица за преливање, смола и тврдило се мешају у одређеном односу уз помоћ одговарајуће опреме и, као стандард, сипају у шупљину кроз статичку мешајућу цев. Овај процес хладног преливања је стога неметалишна метода и захтева кућиште у које се лемилица сипа.
Заливање пружа многе предности: не само да обезбеђује одличну електричну изолацију, високу дисипацију топлоте и смањење вибрација и удара, већ пружа и отпорност на хемикалије, влагу, термичке шокове и циклично оптерећење, штити електронику од прашине и влаге и поседује противпожарна својства.
У зависности од специфичних захтева, обично се користе епоксидне, полиуретанске и силиконске смоле. Све се разликују по својим својствима (Табела 1).
Поред поменутих материјала, постоје и специјални инкапсуланти и ливене смоле. Међутим, они се користе само у екстремним условима. На пример, у складу са захтевима ATEX-а, штите од експлозија спречавајући хемијску реакцију између извора паљења, запаљиве супстанце и кисеоника. Поред тога, они пружају електричну изолацију од високог напона (до 30 kV/mm), штите од прегревања изазваног локализованим нагомилавањем топлоте и, са заштитним степеном IP68, пружају заштиту од прашине и продуженог урањања.
Уливање пружа корисницима широк спектар могућности. Типични производи у којима се овај процес примењује укључују батеријске пакете, електронску опрему за напајање и контролу, пуњаче, експлозијско заштићену електронику, сензоре, мониторе и дисплеје.
Уливање пружа корисницима широк спектар могућности. Типични производи у којима се овај процес примењује укључују батеријске пакете, електронску опрему за напајање и контролу, пуњаче, експлозијско заштићену електронику, сензоре, мониторе и дисплеје.
Метод заштите компоненти: конформно премазивање

Конформни премаз се користи за потпуно или селективно премазивање штампаних плоча. У случају селективног премазивања, само неопходна подручја штампане плоче су прекривена заштитним слојем. Углавном се разликују два типа премаза: премаз танког слоја, са брзим стврдњавањем и прилагођеном вискозношћу, обећава високу економичност у производним процесима. Насупрот томе, облога дебелог слоја пружа нарочито високу заштиту ивица и површина, штитећи електронске склопове, нарочито од екстремне влажности. У оба случаја, конформне облоге након сушења формирају дебљине слоја од 30 до 2000 µm. То значи да се електронски склоп и даље може уградити у ограниченим просторима.
Због променљиве вискозности заштитних премаза, а самим тим и њиховог различитог понашања тока, принцип DAM & FILL се често примењује на попуњене електронске склопове. У том случају, тиксотропни заштитни премаз се користи за формирање "бране" око компоненти које не смеју бити инкапсулиране, као што су конектори. Остале компоненте се затим премазују заштитним премазом ниске вискозности ("Fill").
За конформно премазивање користе се разни полимерни материјали. Корисници могу да бирају, на пример, између производа на бази силикона и оних који се очвршћавају УВ зрачењем. Први су идеални за сурове радне услове, као што су ваздухопловни или офшор сектори, због широког температурног опсега од -40°C до +200°C. Други се састоје од акрилата и полиуретана или хибрида оба материјала. Оне се пре свега карактеришу тиме што се веома брзо стврдњавају уз помоћ УВ зрачења и нуде одличну отпорност на термичке шокове.
Примене конформних премаза су разноврсне и крећу се од аутомобилске индустрије до железничке технологије, технологије сензора, индустријске електронике, медицинске технологије, као и горе поменуте офшор технологије ветарне енергије и ваздухопловне технологије.
Процес заштите компоненти: термореактивно пресовање

Топлотно-растопљено обликовање је специјализовани облик инкапсулације. У овом процесу склоп се у једном кораку умотава у материјал, стварајући кућишну конструкцију и истовремено штитећи склоп. Електроника у процесу није оштећена, јер термопластични материјали ниске вискозности имају ниску температуру обраде и обрађују се при знатно нижем притиску убризгавања него у стандарном ливењу пластике. Ово штити компоненте, омогућава брзо очвршћавање термопластика и чини процес релативно исплативим.
Инјекцијско пресовање под ниским притиском омогућава да се чак и осетљиве компоненте као што су контакти, сензори, штампане плоче и калемови уграде, залепе или запечате по IP68 стандардима на еколошки прихватљив начин, чиме се штите чак и од најсуровијих услова.
Један сектор који је јако погођен спољашњим утицајима је, на пример, пољопривреда. Овде су машине свакодневно изложене променљивим временским условима. Пресовање врућим растопом је идеално за заштиту њихове електронике: пружа поуздану, дуготрајну заштиту од влаге, температурних флуктуација, корозије и вибрација.
Закључак
Заливање, конформно премазивање или обликовање врућим топењем: најприкладнија метода заштите компоненти увек зависи од специфичне примене електроники и повезаних захтева. Не постоји универзално решење.
Проблем са конекторима

Екстремне температуре, прљавштина и влага, хемијски или механички стрес: уз одговарајући метод заштите компоненти, електроника је заштићена од готово сваког спољашњег утицаја. Међутим, један аспект мора бити узет у обзир: заливање је могуће само ако функционалност уграђених компоненти није угрожена коришћеним материјалима. То такође захтева решење за повезивање компатибилно са ливењем – употреба стандардних ПЦБ конектора је стога искључена. Разлог за то је технологија контакта опруга–сечиво, која се обично састоји од два дела, а при чему ливећи материјал може да продре у рањиво подручје спајања и тиме омета контакт.
Код конвенционалних конектора контактна површина стога мора бити запломбирана методом "брана и попуњавање" пре ливења како би се избегао ризик од уплитања лемила (сл. 2). Проблем је у томе што би лемило у контактној области могло, с једне стране, оштетити контактне тачке и тиме прекинути пренос сигнала. Друго, он би инхибирао својства релаксације опруге.
Да би се омогућила инкапсулација уз обезбеђивање неопходне поузданости, препоручљиво је одабрати једноделно решење за повезивање, односно конектор који не захтева конвенционално подручје за спајање. Код таквог једноделног конектора немогуће је да инкапсулант продре у контактну површину.
Пресс-фит технологија као изабрани метод повезивања
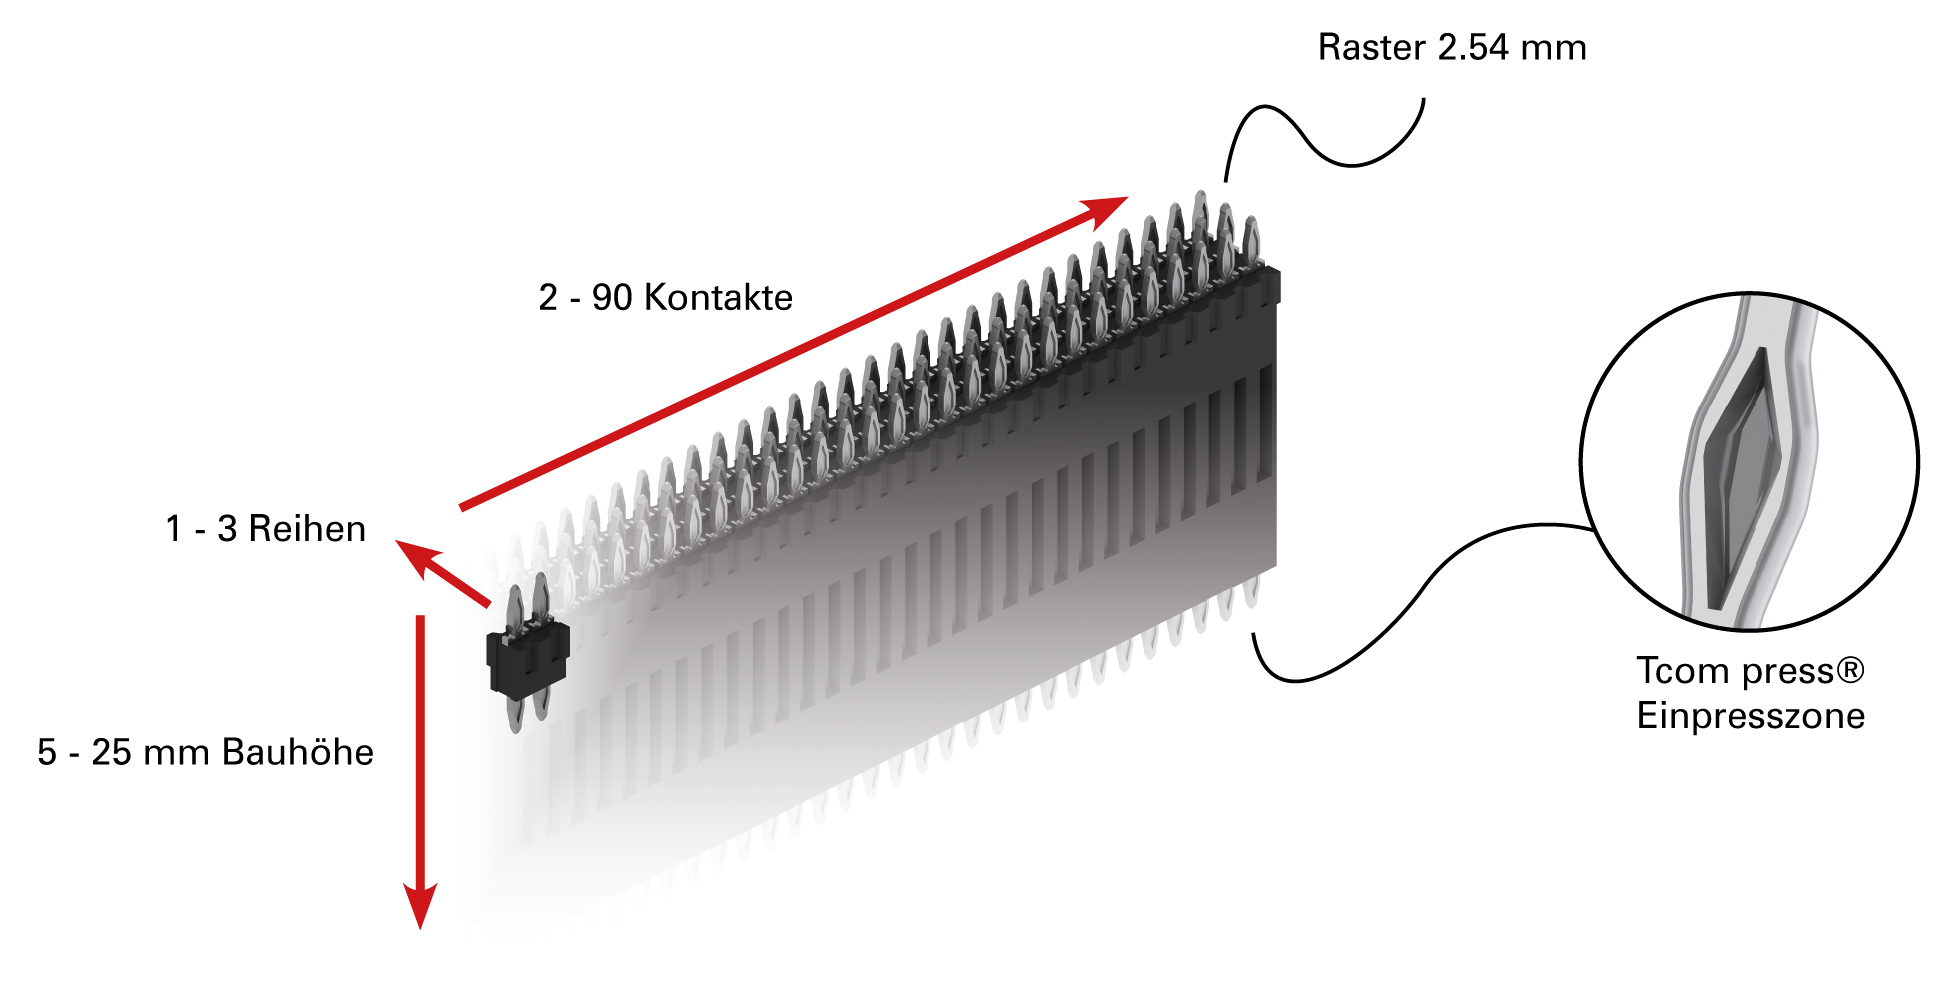
Коннектори у једном комаду стога пружају неопходну IP заштиту за ове материјале, омогућавајући инкапсулацију – и тиме издржљиво и робустно решење за повезивање. Међутим, избор технологије повезивања такође игра важну улогу. Помоћу зона за кримповање са обе стране, спојно подручје постаје гасонепропустно захваљујући хладном заваривању између бакарне навлаке и зоне за кримповање, чиме се формира трајни спој између две штампане плоче који се већ милијарде пута доказао у пракси.
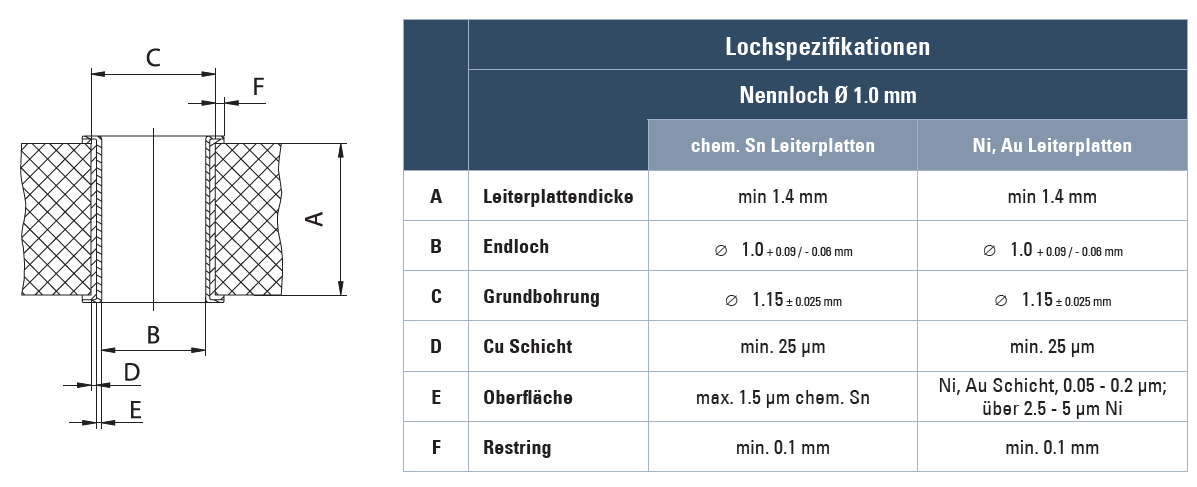
Међутим, да би се обезбедила ова гасонепропусна веза, апсолутно је неопходно спровести платирање кроз отвор у складу са EPT спецификацијом:
Уклањање спојног дела значи да, када се користи у комбинацији са техником притисног утапања, конектор може издржати ударна оптерећења до 200 g. Ни веза није погођена померањем материјала услед значајних температурних флуктуација или утицаја корозивних гасова. Пресс-фит технологија повећава поузданост много пута у односу на лемљење, јер не могу настати ни хладни ни прекинути лемљени спојеви. Поред тога, то елиминише потребу за сложеним селективним лемљењем, скупим кабловима и размаком, омогућавајући програмерима не само да уштеде простор на штампаној плочи, већ и да смање трошкове за до 50 процената.
Један компонент успоставља и механичку и електричну везу. Посебно у случају модуларних склопова са конфигурисаним функцијама или различитим нивоима перформанси, процес преса-фит може се изузетно добро уградити на крају процеса монтаже. Овде се различити модули могу монтирати на основне штампане плоче по потреби. Ово омогућава производњу широког спектра производа у једном, брзом кораку. Пошто се склоп такође може уградити у кућиште на крају, електричне и механичке везе остају поуздано нетакнуте.
Енкапсулација омогућава корисницима да обезбеде максималну заштиту за своје електронске склопове од агресивних утицаја окружења. Међутим, свако ко разматра заштиту компоненти за своју примену мора такође да узме у обзир избор одговарајућег конектора у комбинацији са одговарајућом технологијом повезивања. Једноделни, утиснути и енкапсулисани – са овом комбинацијом, електронски склопови су заштићени од (скоро) свих спољашњих утицаја.
Сазнајте више о press-fit технологији у нашем бесплатном документу.

Да ли бисте желели да стекнете још дубље стручно знање о пресс-фит технологији?
За свеобухватне детаље о основама пресс-фит технологије, радо ћемо вам послати наш бесплатни бели папир:
Захтејте бели папир »
За свеобухватне детаље о основама пресс-фит технологије, радо ћемо вам послати наш бесплатни бели папир:
Захтејте бели папир »
Упаривање пресс-фит конектора

flexilink b-t-b
Наш flexilink b-t-b конектор испуњава ове прецизне захтеве за чврстоћу и поузданост, а такође је доступан уз проверену press-fit технологију.
Више информација о производу можете пронаћи овде:
Flexilink »
Наш flexilink b-t-b конектор испуњава ове прецизне захтеве за чврстоћу и поузданост, а такође је доступан уз проверену press-fit технологију.
Више информација о производу можете пронаћи овде:
Flexilink »

Имате ли питања?
Онда нас контактирајте!
Упити путем формулара
+49 8861 2501 0
sales@ept.de
Онда нас контактирајте!
Упити путем формулара
+49 8861 2501 0
sales@ept.de